
透明厚壁PET成型的挑战
尽管PET(聚对苯二甲酸乙二醇酯)具有高透明性,但它并不是一种能够轻松稳定地生产透明厚壁产品的材料。该行业常见的生产挑战并非源于加工技术的疏忽,而是源于PET本身固有的物理结构和结晶性。这是加工透明厚壁塑料产品时需要持续优化的关键问题。
像丙烯酸(PMMA)和聚碳酸酯(PC)这样的非晶塑料可以相对容易地被模塑成高度透明的厚壁产品。相比之下,PET在透明模塑方面的加工窗口较窄,尤其是随着壁厚的增加,容易导致诸如雾化、发白和光传输不均等缺陷,从而显著降低产品的产量。
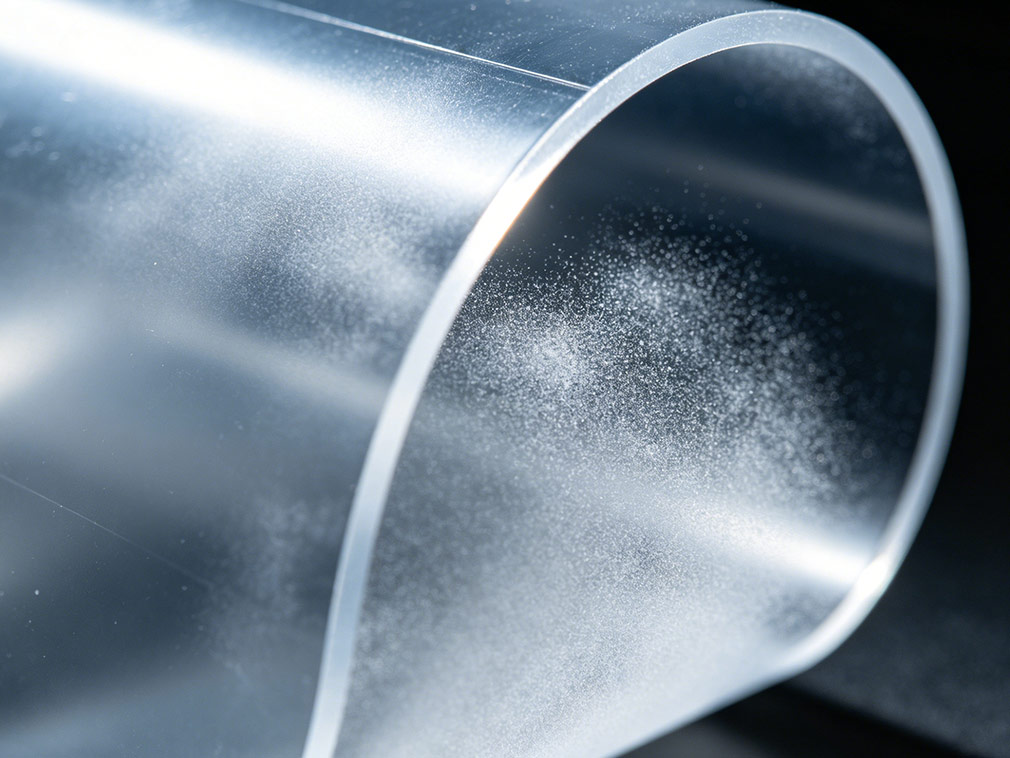
PET是一种典型的半结晶聚合物,在微观上同时包含规则排列的结晶区域和随机排列的非晶区域。从分子结构的角度来看,其分子链是线性的、高度规则的、对称的,并表现出均匀稳定的分子间力。
这种结构使PET具有强烈的自发结晶倾向,这是其良好的机械强度、耐温性和化学稳定性的根本原因。传统薄壁PET产品的高透明性主要是通过加工技术抑制结晶实现的,而不是材料本身在所有条件下都能保持透明。
在传统薄壁产品的模塑过程中,快速冷却迅速从熔体中移除热量,显著抑制了晶核的形成和生长。这使得PET熔体在分子链有时间重新排列成有序结构之前迅速固化为均匀的非晶结构。
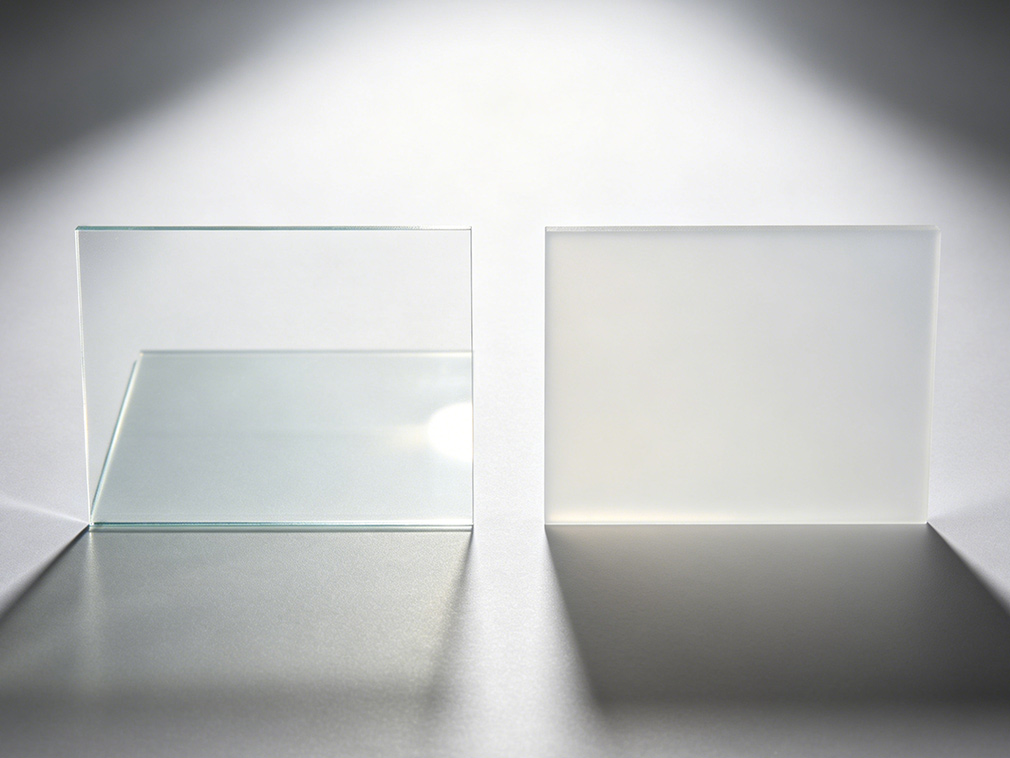
在这种状态下,随机排列的分子链不会产生规则的结晶区域,使光线能够均匀穿透并具有低散射损失,从而表现出高透明性。相关研究数据显示,快速冷却至低于120°C的PET产品,其结晶度可控制在20%以下,透光率始终保持在90%以上,满足高透明性的要求。
然而,在生产厚壁PET产品时,模塑环境和散热条件发生了根本性的变化,打破了之前依赖的透明性与结晶度平衡。在厚壁结构内部存在显著的温度梯度:表面熔体与模具接触后迅速冷却并固化,而核心熔体则经历显著的热积累,散热速率减慢,整体冷却速率显著降低。
同时,厚壁模塑需要更长的固化时间,材料在高温区域停留的时间更长,为分子链运动和重新排列提供了充足的时间和温度条件。
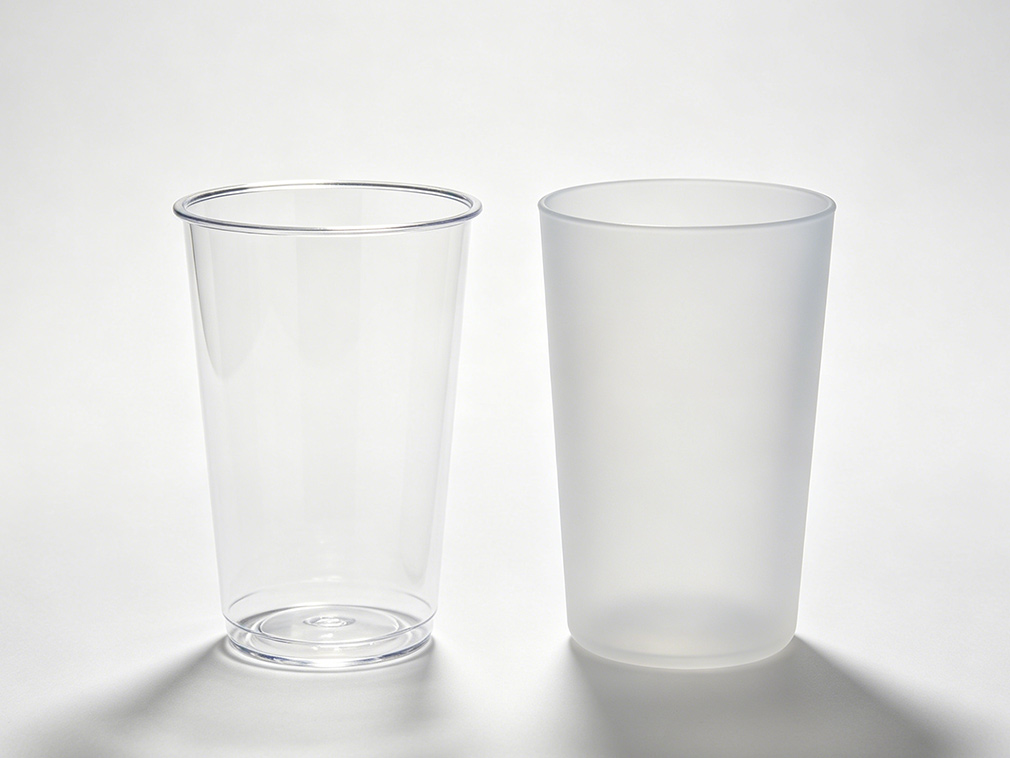
在这些条件下,最初无序的PET分子链逐渐克服这些障碍,自发地排列并逐渐形成密集的球晶区域。这些结晶区域与周围非晶区域之间的折射率差异导致入射光的散射、折射和反射,直接引发产品出现雾化、发白、光泽度下降和光传输不均等问题。
当厚壁PET产品的结晶度超过30%时,光透过率显著下降,难以保持均匀透明的视觉效果。此外,结晶分布不均可能导致产品内部应力失衡,引发翘曲和尺寸偏差等结构问题,进一步影响厚壁透明产品的稳定性和产量。这正是目前大规模生产高度透明厚壁PET产品困难的主要原因。
我们的平台连接了数百家经过验证的中国化学供应商与全球买家,促进透明交易、创造更好的商业机会以及高价值的合作关系。无论您是在寻找大宗商品、特种化学品还是定制采购服务,TDD-Global都是您值得信赖的首选。












