
HDPE软管保护器创新
作为软管系统中的关键保护组件,HDPE螺旋缠绕软管保护套的性能上限高度依赖于其基础材料的技术特性。
抗冲击性:低温环境中的突破性结构稳定性
在工业场景中,软管经常受到动态冲击载荷,例如设备运行和维护期间的机械刮擦,以及物料转移过程中意外碰撞。此外,低温(如极端运行条件下的-40°C)容易导致传统聚合物材料的脆性失效。
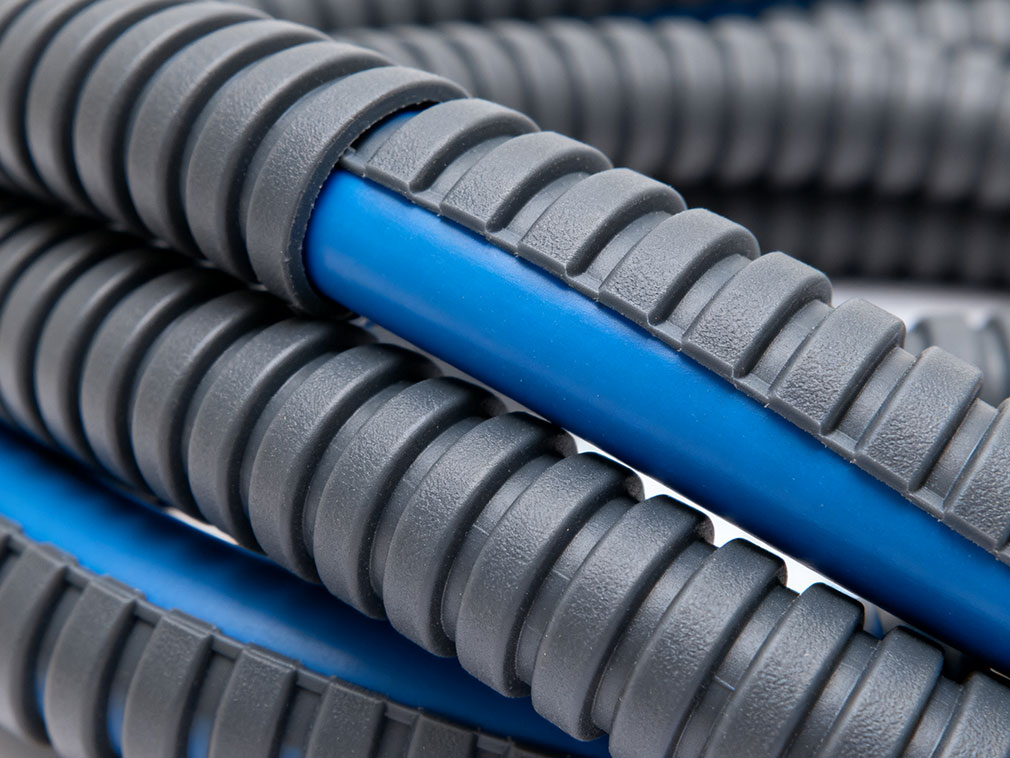
HDPE材料通过控制分子链分支和优化结晶度实现了卓越的抗冲击性能——其冲击强度可超过20kJ/m²。即使在低温下,分子链仍保持出色的柔韧性,通过弹性变形吸收冲击能量,防止结构断裂。
与标准聚乙烯相比,HDPE的低温抗冲击性能提高了约300%,有效解决了低温条件下保护套损坏和软管暴露的行业痛点,确保流体传输系统的持续稳定运行。
抗化学腐蚀性:复杂介质环境中的持久性能
液压系统中的矿物油和合成润滑剂,以及化学应用中的酸性和碱性介质(pH范围1-14),对保护组件的化学稳定性提出了严格要求。HDPE由于其高度饱和的分子结构和缺乏反应性官能团,与各种化学介质表现出极低的反应性。
测试表明,在25°C下浸泡于液压油(ISO VG 46)1000小时后,HDPE的体积变化≤1%,机械性能下降≤5%。在相同时间内浸泡于5%盐酸和5%氢氧化钠溶液后,没有观察到明显的腐蚀迹象,结构完整性和保护性能保持稳定。
这一特性确保了在复杂化学环境中的持久保护,使保护套的使用寿命相比传统塑料保护套延长了2-3倍,大幅降低了运营和维护成本。
耐候性:极端环境中的全生命周期保障
极端温度(高于60°C)和户外工业环境中的强紫外线辐射(如油田和露天矿山),以及封闭潮湿环境中的高湿度(相对湿度高于95%)(如地下矿山和污水处理厂),容易导致传统保护材料失效,包括老化和水解。
HDPE通过添加紫外线稳定剂和抗氧化剂,形成了全面的耐候保护系统。经过紫外线老化测试(QUV-B 313nm,1000小时),其拉伸强度保持≥85%,未出现明显的老化或脆化迹象。此外,HDPE的吸水率≤0.01%,在高湿度环境中抵抗水解和微生物生长,确保在极端环境中的稳定保护性能,并在整个生命周期内提供可靠保护。
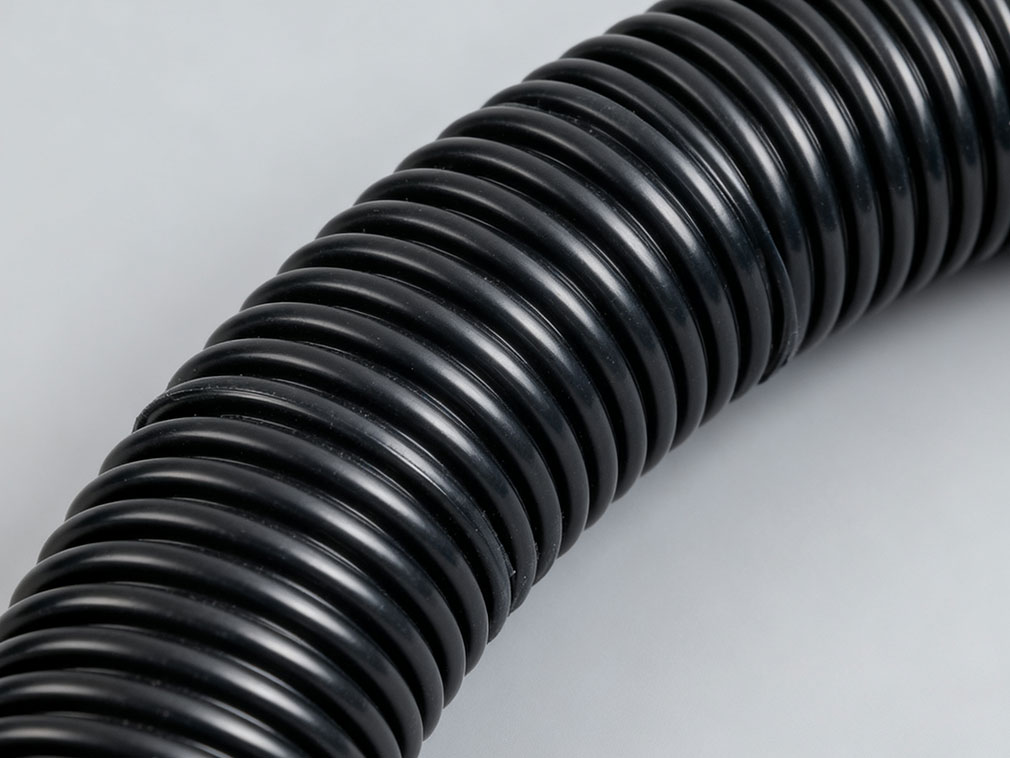
工程特性:轻量化和易于安装
与传统金属保护套(如不锈钢和碳钢)相比,HDPE的密度仅为0.94-0.96g/cm³,约为金属的1/8。这使得同规格保护套的重量减少了70%以上,大幅降低了软管系统的整体负载,并降低了设备运行的能源消耗。
此外,HDPE表现出卓越的柔韧性(断裂伸长率≥600%),适应软管的动态弯曲(最小弯曲半径可达其直径的5倍)。安装无需专业工具,单人即可快速组装软管,安装效率提高超过50%。此外,HDPE具有出色的可加工性,通过螺旋缠绕可定制生产各种规格的软管(内径10-100mm),满足多样化的工业需求。
HDPE材料在工业软管保护领域引领技术创新。高密度聚乙烯(HDPE)凭借其卓越的抗冲击性、抗化学性和耐候性,以及轻量化和易于安装的工程特性,在材料层面突破了传统软管保护套的性能瓶颈,为工业软管系统提供了全面、持久的保护解决方案。
其技术优势不仅体现在性能指标的提升上,还在降低运营和维护成本以及提高生产效率方面发挥了重要作用。它在工业软管保护领域引领技术创新,为工业生产的安全高效运行提供了强有力的支持。
我们的平台连接了数百家经过验证的中国化学品供应商与全球买家,促进透明交易、更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品还是定制采购服务,TDD-Global都是您值得信赖的首选。












