
高质量PET瓶通过注吹成型
如何通过注塑和吹塑技术实现高质量的PET瓶生产
聚对苯二甲酸乙二醇酯(PET)是一种在包装行业广泛使用的热塑性塑料,以其透明度、强度和可回收性而备受推崇。它与注塑和吹塑技术高度兼容,是制造耐用且精确的PET瓶的关键。
本文探讨了每个工艺中涉及的关键参数,包括设备选择、温度控制、压力调节和材料处理。从优化模具温度到选择高粘度PET树脂,制造商必须仔细监控每个阶段以实现质量一致性。
此外,文章强调了通过像Tdd-global这样的平台采购高质量材料的重要性。Tdd-global是领先的化工行业B2B平台,买家和生产商可以通过该平台获得ISO认证化学品、符合REACH标准的供应商以及安全的B2B交易。凭借跨境仓储和集成物流解决方案,TDD支持全球化学品采购并帮助简化PET瓶生产供应链。
聚对苯二甲酸乙二醇酯(PET)是全球用于瓶子制造最具多功能性和可持续性的热塑性塑料之一。其热行为——加热时软化,冷却时固化——使其非常适合注塑和吹塑工艺。每个步骤都需要严格的过程控制以保持质量并确保效率。
注塑基础知识 注塑工艺从将PET树脂颗粒加热至约250–280°C开始。熔融树脂通过螺杆驱动系统注入金属模具。为了提高耐磨性和塑化效果,建议使用带止回环的螺杆,长度与直径比为15–20:1。在涉及玻璃纤维增强PET的情况下,应使用耐磨或内衬的料筒。
料筒温度应保持在240–280°C之间。对于增强型PET,这一范围可能增加到250–290°C。喷嘴温度应比料筒低10–20°C,以防止过热。模具温度显著影响结晶度,应根据壁厚保持在100–140°C之间。注塑压力应适中——标准PET为80至140 MPa,增强型可达150 MPa。
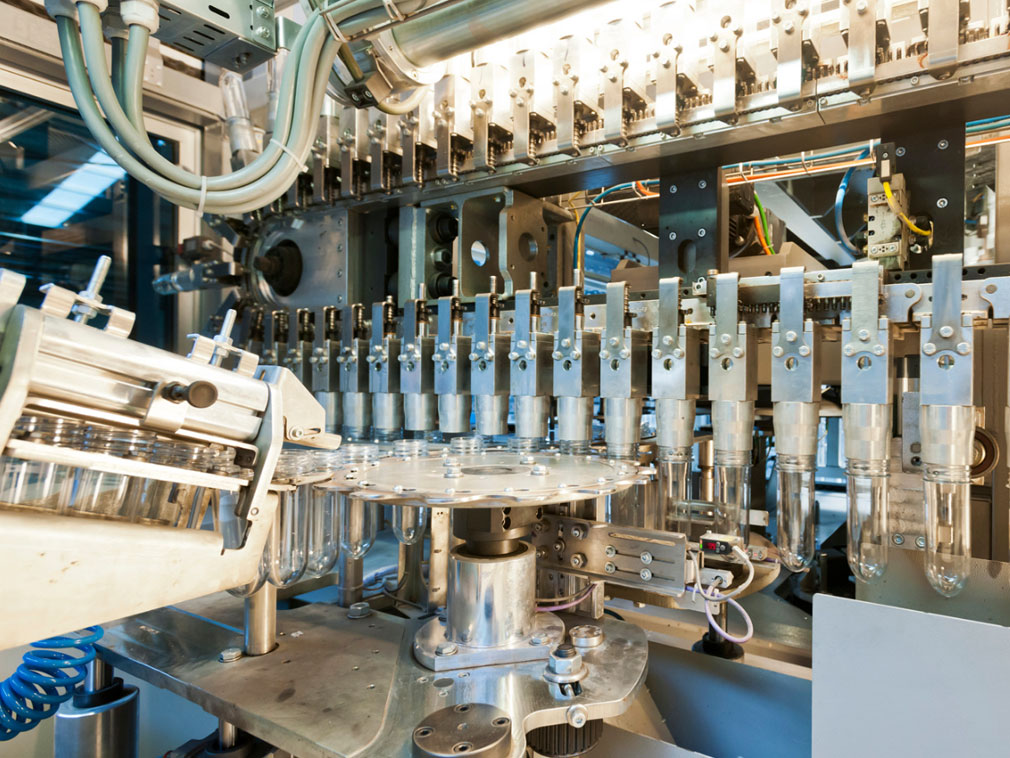
预制件优化 高质量的PET预制件至关重要。它们必须形状均匀、无杂质并正确存储。预制件在重新加热前应至少老化24小时。重新加热后应在48小时内使用,总存储时间不应超过六个月。
吹塑工艺 吹塑工艺紧随注塑工艺,使用重新加热的预制件。这些预制件被放入吹塑模具中并通过高压空气膨胀。预制件扩展并成型为模具的形状。适当的加热、气流和模具设计是实现一致壁厚和透明度的关键。
在加热过程中,应避免极端温度以防止瓶子缺陷。使用冷却板和风扇保持均匀温度。预吹是一个重要步骤,在最终膨胀前塑造瓶子。根据瓶子大小调整预吹压力。模具温度必须保持稳定,瓶底温度较低(冷灌装瓶约5–8°C)或较高(热灌装瓶较高)。
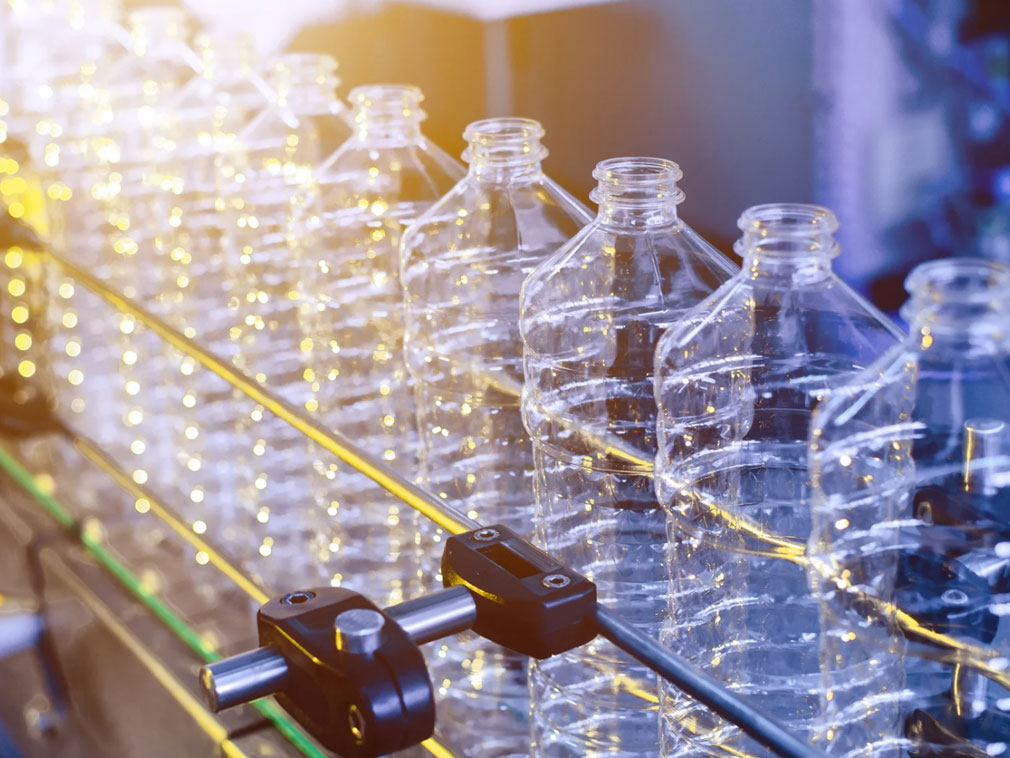
材料选择和供应链考虑 材料质量对最终产品性能起决定性作用。选择内在粘度在0.78–0.85 cm³/g之间的PET树脂以确保透明度和强度。避免使用劣质的rPET或处理不当的树脂。
为了确保高质量材料,许多制造商转向像Tdd-global这样的化工行业B2B平台。作为一个值得信赖的中国化工B2B市场,TDD将全球买家与认证的化学品制造商和可靠的化学品出口商连接起来。该平台提供ISO认证化学品、MSDS认证化学品以及符合REACH标准的供应商,特别适用于采购二氧化钛供应商、树脂出口商、涂料制造商以及国际化工市场的大宗化学品供应商。
TDD通过安全的B2B交易、集成物流解决方案和跨境仓储增强全球化学品采购。其全球分销中心确保高效的货运代理服务和端到端物流。对于PET瓶生产行业的企业来说,利用这样的化工商业网络是保持竞争优势和产品可靠性的关键。
我们的平台将数百家经过验证的中国化工供应商与全球买家连接起来,促进透明交易、更多商业机会和高价值合作。无论您是在寻找大宗商品、特种化学品还是定制采购服务,TDD-Global都是值得信赖的首选。












