
化学工业中的聚乙烯:特性与用途
PE能够在化工行业站稳脚跟的原因在于其“硬实力”。无论是用于运输液体、储存和保护,还是制造电气绝缘材料,它都是不可或缺的。此外,科学家们不断改进工艺和优化配方,使PE越来越具有成本效益。
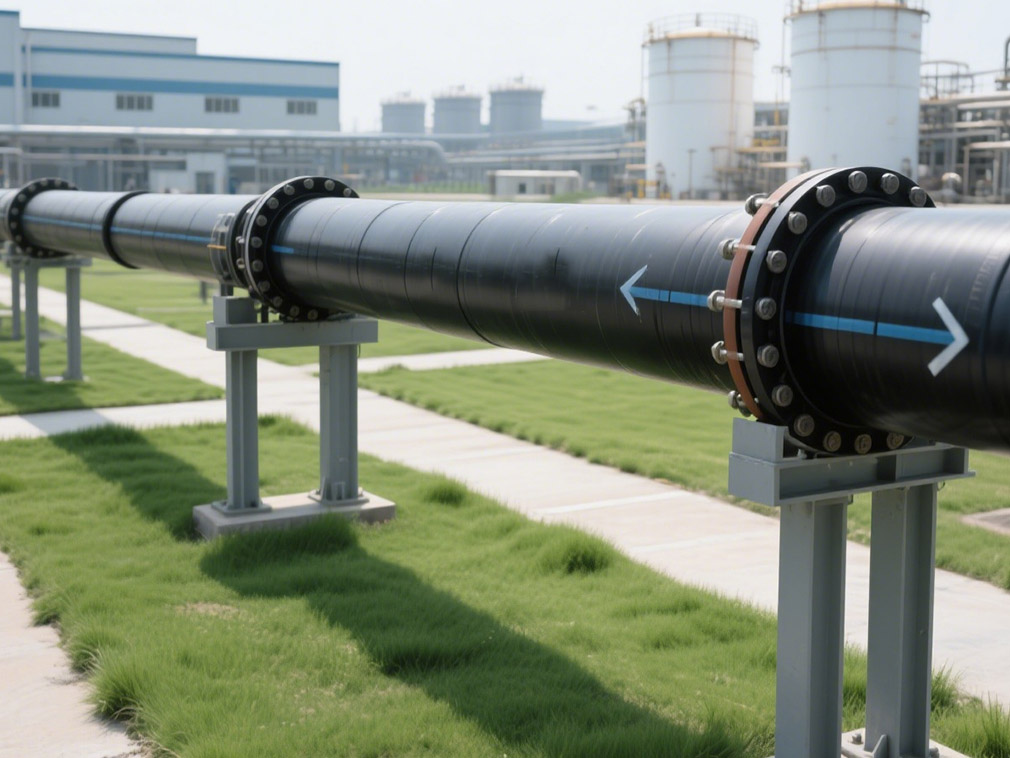
PE在化工行业的核心特性
(1) 优异的化学稳定性
PE的分子结构中不含极性基团,对大多数酸碱介质表现出优异的耐受性。在浓度低于50%的硫酸和盐酸环境中可以长期使用,其对氢氧化钠等强碱的耐腐蚀性远优于普通金属材料。
然而,需要注意的是,在浓硝酸和发烟硫酸等强氧化性介质中会发生降解。这一特性使其成为输送中低浓度腐蚀性流体的理想材料。
(2) 适应化工场景的机械性能
不同密度的PE表现出差异化的机械性能:LDPE具有良好的柔韧性和抗冲击性,在低温下不易脆化;HDPE具有更高的拉伸强度和刚性,可承受1.6MPa的工作压力。这种性能梯度使PE能够满足从柔性管道到刚性储罐的多样化需求,在-40℃至60℃的工作条件下保持稳定的机械性能。
(3) 加工工艺的强兼容性
PE可以通过挤出、注塑、滚塑等多种工艺成型。挤出工艺可生产连续长度的管材,尺寸精度可达±0.5mm;储罐的滚塑工艺具有无焊缝结构,完全解决了传统焊接容器的泄漏风险;注塑工艺可批量生产复杂形状的阀门配件,加工成本仅为不锈钢产品的30%-50%。
(4) 显著的综合经济性
PE材料的密度仅为0.91-0.96g/cm³,相同体积的管材重量仅为钢管的1/8,大大降低了运输和安装成本。其使用寿命可达50年以上,在此期间几乎无需维护,全生命周期成本比传统金属材料低约40%。同时,PE的可回收性使其在环保要求严格的化工园区中更具优势。
PE在化工行业的典型应用场景
(1) 腐蚀性流体输送系统 工业管道:HDPE管广泛应用于化工园区的酸碱输送网络。DN200管道的流量可达150m³/h。
采用热熔连接技术实现零泄漏。在农药和化肥生产企业的原料输送中,渗透率超过70%。管件:PE弯头、三通等配件通过整体注塑成型,压力等级为PN1.0MPa。可适配不同管径的管道系统,在精细化工车间的物料分流环节表现出色。
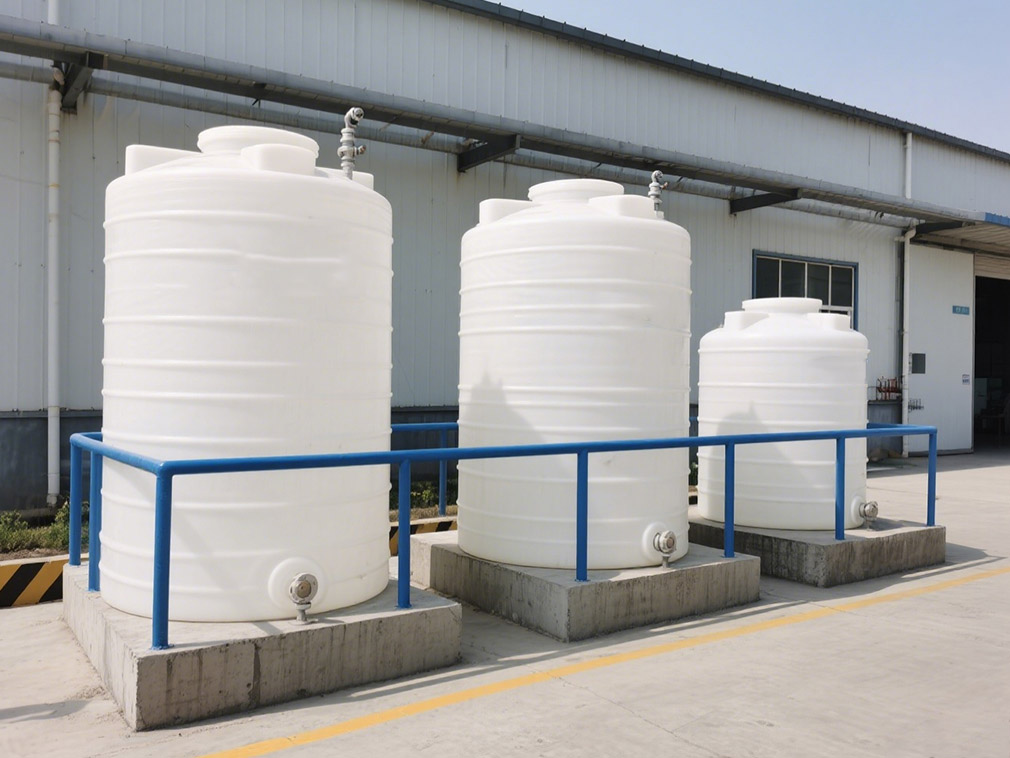
(2) 化学储存设备 立式储罐:50-5000L的PE储罐通过滚塑工艺制造,内衬光滑不易结垢,适合储存电镀废液、印染助剂等。在长三角地区中小型化工厂的覆盖率超过65%。
运输容器:20L的PE方桶具有抗摔性能,可承受1.5米高度的跌落而不破裂。常用于实验室化学品周转,与玻璃容器相比,破损率降低90%以上。
(3) 防护与分离设备 防腐衬里:厚度为2-5mm的PE板材可用作反应器衬里,耐温可达80℃,对含氯离子的介质具有显著的保护作用。
广泛应用于沿海化工厂的卤水处理设备。过滤组件:由超高分子量PE制成的过滤元件,其孔径可控制在0.1-10μm,用于精细化工中的催化剂回收。过滤效率达99.9%,通过反冲洗可重复使用30次以上。
(4) 电气与包装领域
电缆保护套:PE护套的绝缘电阻大于10¹⁴Ω,耐压强度达20kV/mm。在化工车间的防爆电缆中起到双重保护作用,其使用寿命是PVC护套的两倍。
重型包装膜:厚度为0.1-0.2mm的HDPE膜具有25MPa的拉伸强度和优异的抗穿刺性能,用于包装25kg的化工原料袋,其防潮性能远超传统牛皮纸包装。
我们的平台将数百家经过验证的中国化工供应商与全球买家连接起来,促进透明交易、更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品,还是定制采购服务,TDD-Global都是您值得信赖的首选。












