
聚乙烯熔化与注塑用途
从分子角度来看,聚乙烯(PE)熔点的差异源于聚合过程和分子链规则性的不同。低密度聚乙烯(LDPE)由于其分子链高度分支和低结晶度,通常熔点处于较低范围(约230°F-248°F),因此具有柔软且韧性的质地。
另一方面,高密度聚乙烯(HDPE)由于其分子链排列更规则且结晶度高,熔点更接近较高范围(约248°F-266°F),因此具有显著更高的硬度和刚性。
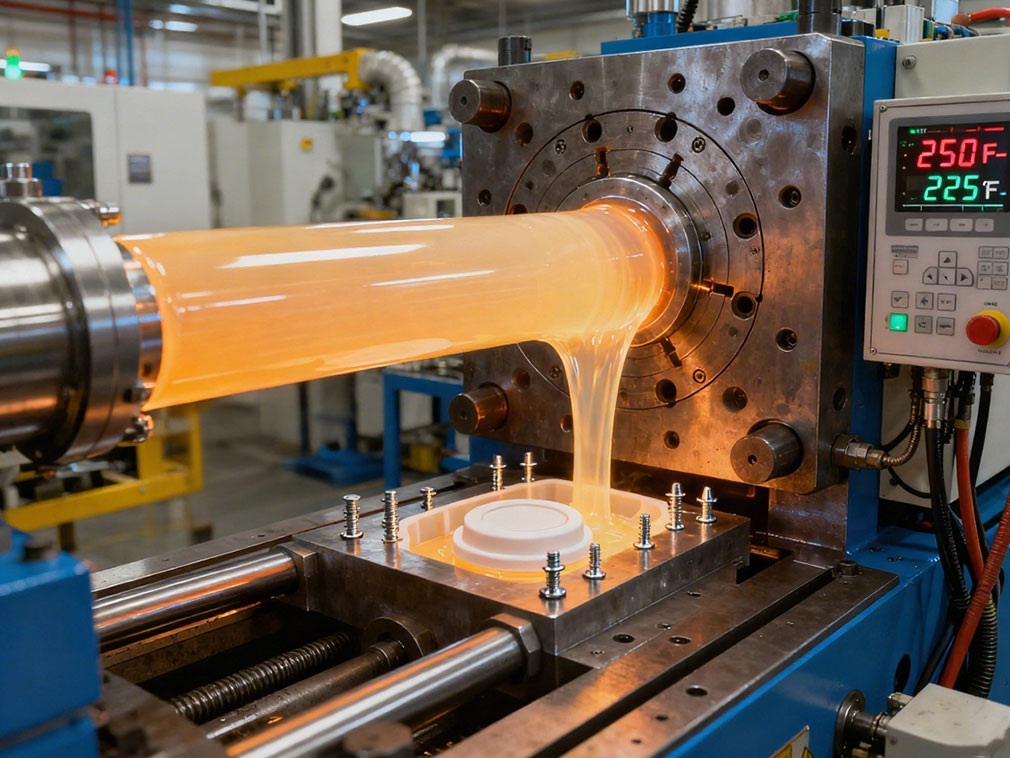
这种熔点梯度为注塑成型提供了灵活性:对于需要弹性的铆钉或盖子,可以选择低熔点的LDPE,通过较低的注塑温度减少材料的内应力。而对于承重支架或结构部件,高熔点的HDPE在高温加工后可以实现更稳定的晶体结构,确保部件在长期使用中抗变形。
在注塑零件领域,PE的特性与不同场景的需求精确匹配。以铆钉为例,PE铆钉由于其低密度(0.91-0.96 g/cm³)和优异的可塑性,被广泛应用于家电外壳和汽车内饰等轻量化装配应用中。
其熔点范围完美匹配主流注塑机的加工温度(通常设定在250°F-284°F)。在注塑过程中,熔融的PE迅速填充模具腔体,并在冷却后形成带倒钩或扩展头的结构。这消除了额外焊接的需求,并防止金属铆钉对基材造成的磨损。
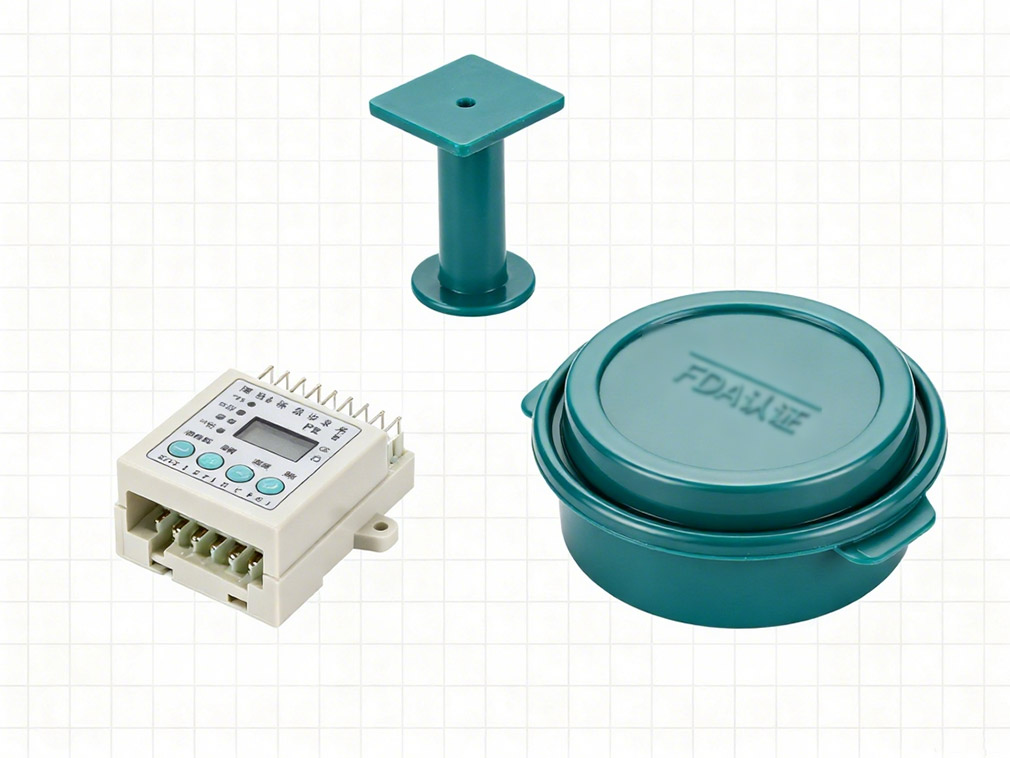
电子行业的安装组件更依赖于PE的绝缘性和温度稳定性。尽管PE的熔点低于尼龙和PBT等工程塑料,但其超过230°F的熔点足以承受环境和低温环境(如家电控制面板和通信设备接口)中的短期温升。
此外,其分子结构缺乏极性基团且介电常数低(约2.3-2.4),能够有效隔离电流并防止信号干扰。此外,PE嵌件在加工过程中不易产生飞边,表面光滑,减少了与其他电子元件的摩擦磨损,从而延长了设备的使用寿命。
对于大型设备或家具,PE支脚和盖子表现出优异的耐候性和抗冲击性。用于户外的PE支脚经过抗紫外线改性,即使在长时间暴露于阳光和雨水下,温度波动(-40°F至122°F)也能保持不脆化。其熔点确保了即使在高温环境下也能保持结构稳定,防止软化并可能导致设备倾斜。
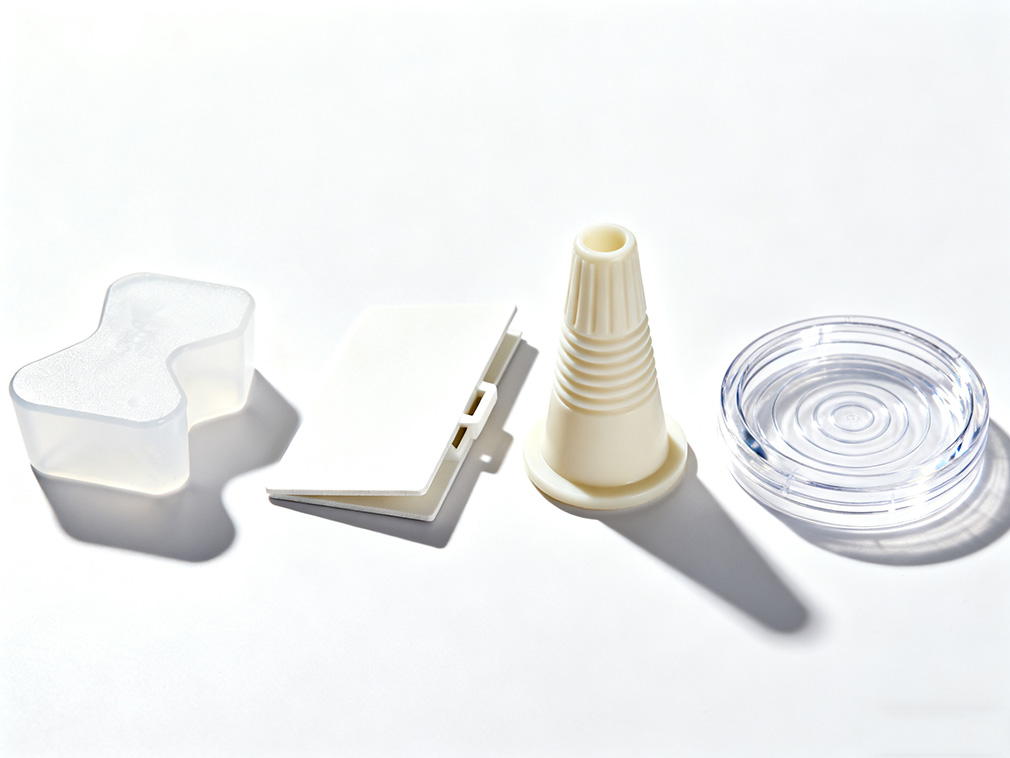
PE盖子因其易于加工而成为容器包装的热门选择。注塑成型可以轻松制造出螺纹和卡扣等复杂特征。该材料还无毒无味(符合FDA食品接触标准),适用于化学储罐和食品包装容器。
需要注意的是,PE注塑成型需要严格控制温度和压力以匹配其熔点范围。如果加工温度低于230°F,材料将无法完全熔化,容易导致成品出现气泡和缺料等缺陷。如果温度高于266°F,部分PE分子可能会降解,影响成品的机械性能和外观。
因此,在实际生产中,通常根据具体的PE等级(如LDPE、HDPE和LLDPE)调整工艺参数。例如,在注塑HDPE时,料筒温度应设置在250°F-275°F,略高于其上限熔点,以确保材料完全熔化。同时,模具冷却系统允许快速冷却,促进规则的晶体排列并提高产品强度。
我们的平台将数百家经过认证的中国化工供应商与全球买家连接起来,促进透明交易、更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品还是定制采购服务,TDD-Global都是您值得信赖的首选。












