
PE和PP焊接差异分析
在塑料管道和储罐制造领域,聚乙烯(PE)和聚丙烯(PP)因其优异的化学稳定性和机械性能,已成为各种设施建设的基础材料。
焊接技术作为连接这两种材料的核心环节,直接影响产品的使用寿命和安全性。虽然两者都可以采用主流工艺如对接焊、承插焊和热板焊接,但在可焊性、焊接强度和实际应用的兼容性方面存在显著差异。
深入了解这些差异为行业在材料选择和工艺开发方面提供了关键的理论基础和实践指导。
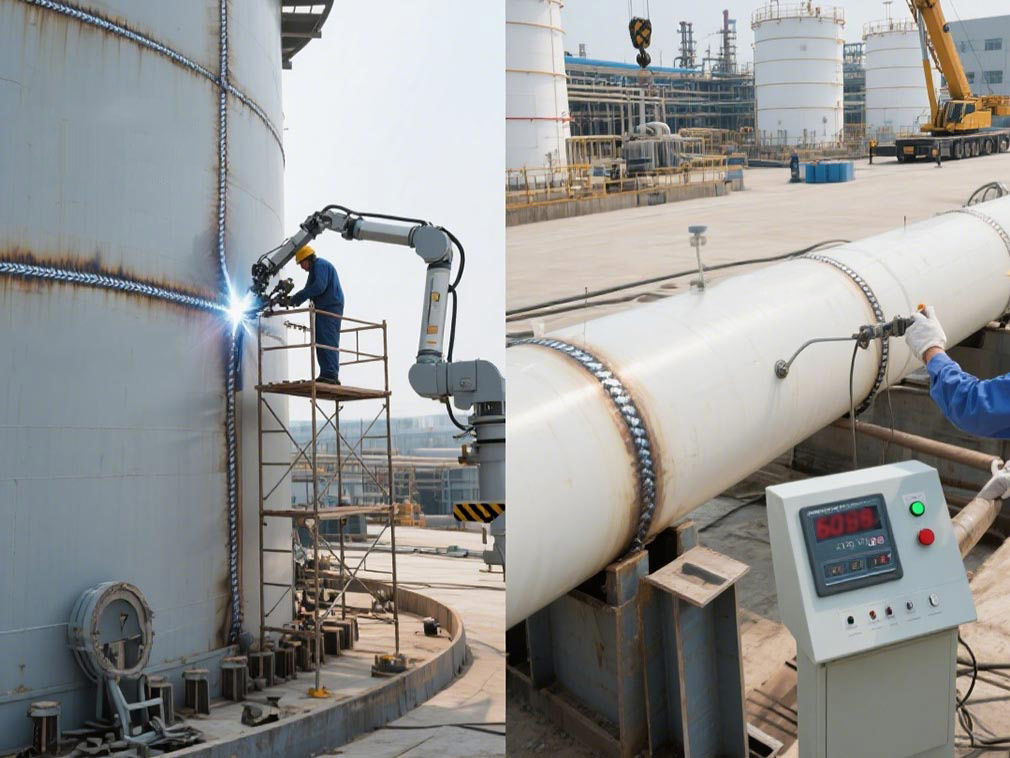
从分子结构层面分析PE和PP焊接性能差异的根本原因
基于材料科学的基本原理,PE和PP的分子结构差异是其焊接性能差异的根本原因。PE分子链主要呈线性,结晶度适中,范围为40%-70%,熔点相对较低,为110°C-130°C。
这种结构确保了PE在熔融状态下的流动性均匀,使其在焊接过程中能够快速形成稳定且连续的焊接界面。例如,在180°C-200°C的热板温度下进行PE管的热板焊接,仅需3-5分钟即可完成熔融阶段。冷却后,焊接处的分子链完全缠绕交织,有效避免了应力集中。
相比之下,PP由于分子链中存在甲基侧链,其结晶度为60%-85%,熔点范围较窄,为160°C-170°C。此外,PP在高温下极易发生氧化降解。
这要求在PP焊接过程中对温度和时间进行精确控制,否则容易出现焊接表面碳化和结合松散等质量问题。在对接焊接过程中,PP管不仅需要在焊接周围提供惰性气体环境以隔绝氧气防止氧化,还需严格控制加热温度的公差在±2°C以内。这些额外且严格的工艺要求显著增加了PP焊接的操作难度和技术门槛。
使用主流焊接技术深入比较PE和PP的性能差异
(I) 对接焊工艺:PE的广泛适应性与PP的高精度要求
在主流的对接焊工艺中,PE表现出显著优势。其熔融材料流动性适用于各种工作条件。即使是直径超过1000mm的大口径管道,先进的液压技术也能在焊接表面均匀施加压力,从而形成连续、规则的“焊珠”。大量实践经验表明,使用PE进行对接焊接的接头泄漏率可有效控制在0.1%以下。这种卓越的性能使其广泛应用于大规模、长距离的管道安装中,例如市政供排水网络。
相比之下,PP的对接焊接需要对管端进行细致的预处理,彻底去除表面氧化层以确保焊接质量。同时,需要使用专用夹具严格确保对接过程中的同轴度。
如果同轴度偏差超过0.5mm,焊接强度将显著下降15%-20%。因此,PP更适用于小口径、高压管道,例如化工行业中直径小于300mm的溶剂输送管道。这些管道对焊接强度和密封性能要求极高,而PP的特性更能满足这些要求。
(II) 承插焊工艺:PE的高效施工与PP的极致密封追求
在承插焊工艺中,PE因其优异的材料柔韧性而脱颖而出。在插接连接过程中,PE的弹性变形有效补偿了装配过程中引入的误差。即使承插口之间存在高达0.3mm的间隙,也能通过熔融填充实现可靠的密封。这一特性使PE在建筑热水管道系统等项目中的效率比PP高出30%以上,成为此类应用的首选材料。
当PP用于承插焊接时,承插口的配合公差极为严格,通常限制间隙不超过0.1mm。此外,焊接完成后需要进行24小时的压力测试以确保无泄漏。这种对高精度和紧密性的无与伦比的追求,使PP成为制药行业纯化水管道中不可替代的材料,在制药生产过程中为水质安全提供了坚实保障。
(III) 热板焊工艺:PE的大尺寸适应性与PP的高强度优势
热板焊接作为大型储罐制造中的核心工艺,充分展示了PE的可焊接性优势。对于10立方米以上的PE储罐,热板焊接能够实现连续、不间断的焊接过程,单次焊接长度可达5米。
此外,焊接接头的抗拉强度可达到基材的80%-90%,完全满足大气压储存应用的要求,例如农业灌溉水箱。由于材料特性,PP储罐的热板焊接需要分段进行,每段通常不超过1.5米。此外,每段焊接后必须充分冷却至少一小时,以防止热应力导致储罐变形。
尽管焊接工艺复杂,但焊接后的PP储罐接头抗拉强度表现出色,超过基材的95%。这种高强度使PP成为化工行业储存高腐蚀性介质(如浓度低于30%的硫酸溶液)的理想选择,能够有效抵抗腐蚀并确保储罐的长期安全运行。
我们的平台将数百家经过验证的中国化工供应商与全球买家连接起来,促进透明交易、创造更好的商业机会并建立高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品,还是定制采购服务,TDD-Global都是您值得信赖的首选。












