
PET热塑性加工技术
PET,由于其优异的热塑性和熔体流动性,与注塑、挤出、吹塑和纺丝等主流热塑性加工技术兼容。然而,不同工艺的加工性能要求差异显著,需要精确匹配工艺参数和材料性能以实现高效成型。
(I) 注塑:平衡高流动性与快速结晶
注塑是制造PET结构件(如汽车连接器和家电外壳)的主要工艺,对PET的熔体流动性、结晶速率和热稳定性提出了严格要求。
纯PET的熔体流动速率(MFR,280°C/2.16kg)通常为10-30g/10min,能够满足大多数薄壁、简单结构产品的填充要求。然而,对于壁厚小于1mm或复杂型腔的产品,需要将MFR提高到30-50g/10min以增强流动性。
例如,一家电子公司生产PET微型连接器(壁厚0.8mm),使用MFR为40g/10min的高流动性PET,结合280-290°C的注塑温度和80-100MPa的注塑压力,实现了型腔的完全填充,并将缺陷率从15%降低到3%。
PET结晶速度较慢(纯PET的半结晶时间约为10-20分钟)。如果注塑后冷却过快,容易形成无定形结构,导致高收缩率(通常为1.5%-2.5%)和较差的耐热性(热变形温度低于70°C)。
因此,在注塑过程中必须控制模具温度(通常为80-120°C)。通过采用“高模温促进结晶”的方法,产品的结晶度可提高到30%-45%,热变形温度提高到85-100°C,收缩率降低到1.0%-1.5%。
例如,在制造PET咖啡杯盖时,模具温度设定为110°C,产品结晶度达到42%。在95°C热水中浸泡后无变形。然而,室温(25°C)下的产品结晶度仅为18%,在热水中浸泡后容易软化变形。
(II) 吹塑:熔体强度与定向拉伸的协同作用
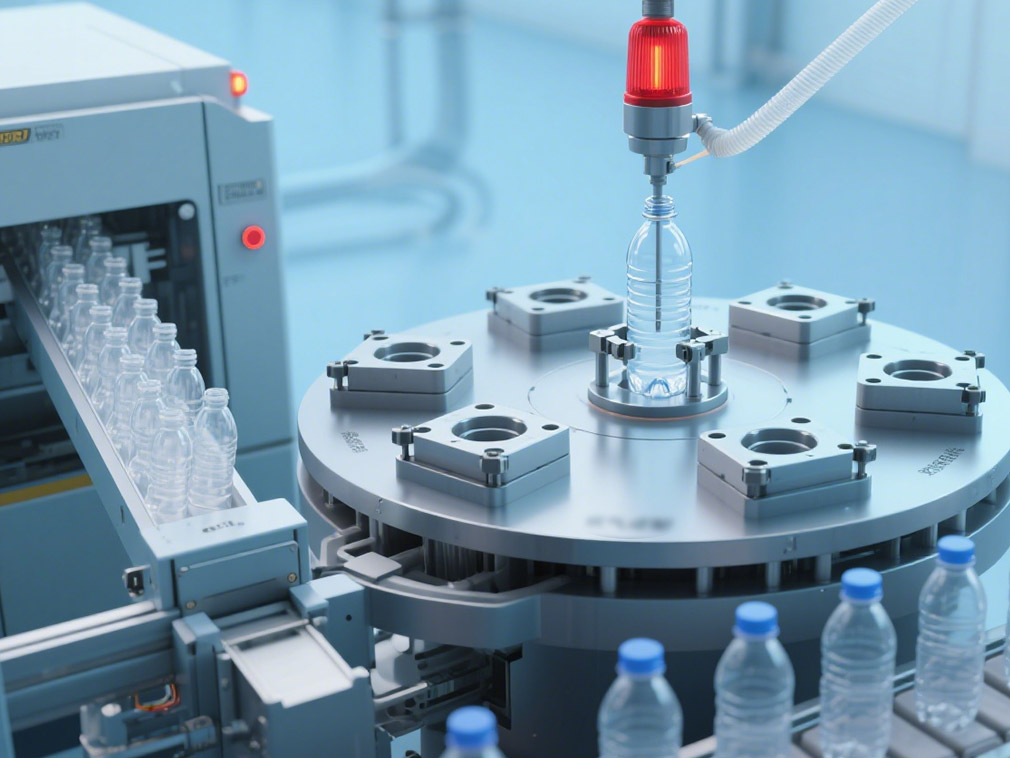
吹塑(尤其是注拉吹工艺)是生产PET瓶(饮料瓶、化妆品瓶)的核心工艺,要求PET同时具备优异的熔体强度和拉伸性能。注拉吹工艺包括三个步骤:预制件注塑 - 加热与拉伸 - 吹塑。
预制件的质量直接决定了最终瓶子的性能:预制件必须具有均匀的壁厚(≤5%),无气泡和杂质,并保持5%-10%的结晶度。(过高的结晶度会导致拉伸时开裂,而过低的结晶度容易导致拉伸不均。)在拉伸阶段,PET的拉伸温度必须精确控制在玻璃化转变温度(Tg,约70°C)与结晶温度(Tc,约120°C)之间的“高弹区”(通常为85-100°C)。
在此温度下,PET分子链表现出优异的延展性,可实现2.5-3.5倍的轴向拉伸和3.0-4.0倍的径向拉伸。
这种定向的分子链排列提高了瓶子的强度和阻隔性能。例如,在生产1.5L PET碳酸饮料瓶时,轴向拉伸比为3.2,径向拉伸比为3.8,达到65 MPa的拉伸强度和1.8 cc/(m²・day・atm)的氧气阻隔系数,满足碳酸饮料12个月的保质期要求。在PET吹塑中,熔体强度不足是一个主要难点,尤其是在生产大容量(≥5L)或薄壁瓶时。
这容易导致“拖拽”(预制件加热后因自重下垂,导致壁厚不均)。添加0.5%-2%的长链支化剂(如二异氰酸酯)或纳米填料(如纳米SiO₂)可显著提高PET的熔体强度。例如,添加1.5%纳米SiO₂的PET,其熔体强度比纯PET提高了60%,成功实现了壁厚变化在3%以内的大容量5L PET瓶的吹塑。
(III) 纺丝:确保熔体均匀性与拉伸韧性
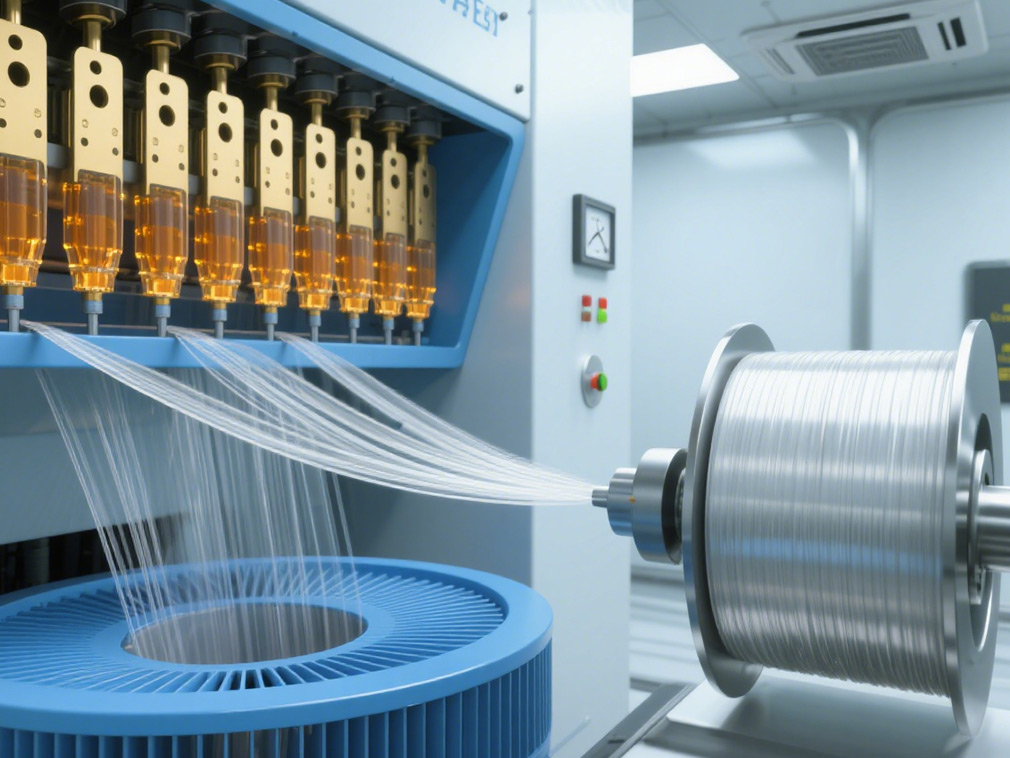
PET是合成纤维(涤纶)的主要原料,熔体纺丝工艺对熔体均匀性、热稳定性和拉伸韧性提出了极高要求。在纺丝过程中,PET必须在285-295°C完全熔融,且熔体中不得含有凝胶颗粒。(如果聚合过程中发生局部交联,会形成凝胶颗粒,导致纺丝断裂。)因此,PET的固有粘度(IV)必须严格控制(通常为0.60-0.65 dL/g,偏差≤0.02 dL/g),以确保熔体流动均匀。
在纺丝和拉伸阶段,新生的PET纤维经过2-4倍的热拉伸(拉伸温度为100-130°C),使分子链沿纤维轴方向排列,从而增强纤维强度。
纯PET纤维的干态断裂强度约为4.5 cN/dtex。通过添加0.3%-0.5%的抗氧化剂(如受阻酚类)和润滑剂(如硬脂酰胺),可减少拉伸过程中分子链的断裂,将断裂强度提高到5.0-5.5 cN/dtex。
断裂伸长率保持在20%-25%的稳定范围内,满足纺织面料对纤维韧性的要求。例如,一家纺织公司使用改性PET纺制的涤纶纱线,其制成的面料撕裂强度比普通涤纶面料高15%,并具有更优异的耐磨性能。
我们的平台连接了数百家经过验证的中国化工供应商与全球买家,促进透明交易、更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品还是定制采购服务,TDD-Global都是您值得信赖的首选。












