
PP注塑成型:关键工艺控制
聚丙烯(PP)作为一种性能优异的热塑性聚合物,因其低密度、强化学腐蚀性和均衡的机械性能,被广泛应用于汽车制造、家电生产、包装材料等领域。注塑成型是PP的核心加工方法。
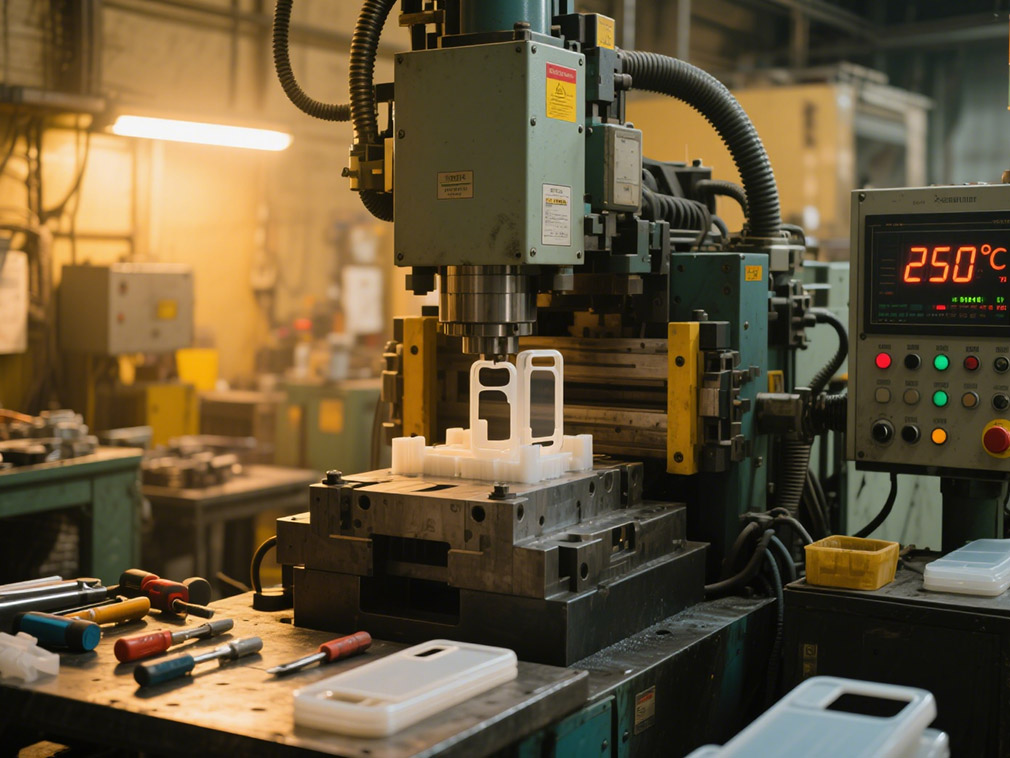
熔融温度:注塑成型的“温度”控制
熔融温度的控制可以称为注塑成型的“温度”控制。在车间注塑机的温控仪表上,200-300°C的数字跳动背后有很多学问。刚入行的操作员小王就吃过温度的亏:上次做手机壳时,他像往常一样设定了230°C,但产品的边角却缺失了。
师傅将温度调到280°C,问题立刻解决了。原来,薄壁件就像“薄皮饺子”,小火是填不满的;而制作厚壁的洗衣机底座时,220°C就足够了。温度过高会让材料“烧焦”,拉出的花键掉落时会断裂。
车间里有一条不成文的规定:均聚物PP应加热到“中火”(220-260°C),而共聚物PP应加热到“大火”(240-280°C)。看料筒内的熔融状态是一项技术活——流动如蜂蜜时最佳,太稀说明温度过高,太稠说明温度不够。
有经验的师傅可以通过肉眼观察螺杆回退速度来判断温度是否合适。这项独门绝技让许多新人即使盯着温控仪表也学不会。
模具温度:产品质量的“隐形开关”
模具温度的调整是产品质量的“隐形开关”。车间角落里的模温机总是嗡嗡作响,10-80°C的温度范围隐藏着产品质量的秘密。
做家电外壳的李师傅对此最有体会:当模温机显示60°C时,冰箱抽屉的表面光亮如镜;当温度降到20°C时,虽然生产速度更快,但表面总会有一些小的缩水痕迹。他总结出规律:外观选高温,效率选低温,关键要看产品的用途。
车间质检站的统计数据很有说服力:模具温度超过60°C生产的零件跌落测试合格率比低温生产高出30%。但高温也有代价——每个周期要多等5秒,这对日产量10万件的包装生产线来说是个不小的损失。
现在车间流行“分区控温”,模腔用60°C保证外观,模芯用30°C加速冷却,这样鱼和熊掌终于可以兼得。
材料存储:PP的“省心”与特别注意
PP材料在车间被认为是“省心宝宝”,不像尼龙每天都需要烘干。仓库管理员张杰的经验是,只要PP料袋密封好,堆放在通风的货架上,三个月都不会有问题。
但在雨季要格外小心。去年一批受潮的PP材料在注塑时表面出现了银纹,最后不得不降级处理。现在车间门口有了一个烘干箱,受潮的材料在80°C下烘干3小时,当含水量降到0.02%以下时就可以正常使用了。这比处理尼龙材料省了不少麻烦。
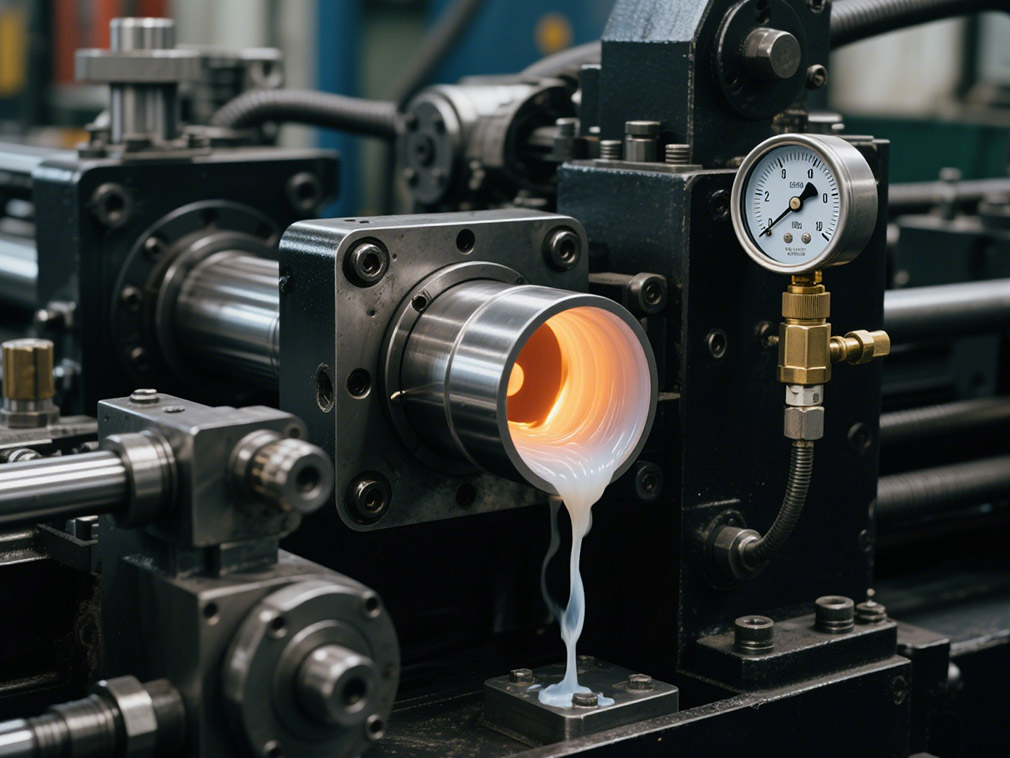
缩水问题:让技术员头疼的关键问题
缩水问题是车间技术员最头疼的事情。1.5%-3%的缩水范围可能就是精密零件合格与报废的差别。生产汽车卡扣的生产线就吃过亏。
在相同参数下,厚壁的缩水几乎是薄壁的两倍,导致装配时松紧不均。后来技术员更改了保压参数:先用120MPa的高压“锁”1秒,再用60MPa的低压“填”10秒。这一招让缩水率稳定了不少。
缩水控制:工艺调整与材料改性双管齐下
车间应对缩水有两大法宝:工艺调整和材料改性。在试模时经常使用“阶梯保压法”,根据产品哪个部位缩水痕迹严重来增加压力。
在批量生产时则直接使用改性材料。加入20%滑石粉的PP材料可以将缩水率降低到1%以下,但温度必须提高20°C,否则材料无法注射。现在精密零件生产线配备了模温闭环控制系统,温差控制在±2°C,大大提高了产品的尺寸稳定性。
灵活性:PP注塑成型的核心原则
车间墙上的标语写着:“参数是死的,人是活的。”PP注塑成型没有一成不变的公式。测试新产品时,参数需要调整七八次。
就像制作薄壁饭盒,需要快打快冷,而制作承重托盘,则需要慢打慢冷;透明件怕高温发黄,黑色件怕低温产生料斑。将这些经验转化为工艺卡片,再结合新的AI监控系统,现在车间PP产品的合格率比三年前提高了15%。
在塑料加工的世界里,PP注塑成型就像老工匠的手艺活,需要精确的参数控制和操作员的经验积累。
那些波动的温度数字和变化的压力曲线,最终在流水线上转化为合格的产品。当你拿起一件光滑的PP零件时,请想想背后那些精心控制的工艺细节。正是这些细微的控制,让聚丙烯材料绽放出最大的价值。
我们的平台将数百家经过验证的中国化工供应商与全球买家连接起来,促进透明交易、创造更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品,还是定制采购服务,TDD-Global都是您值得信赖的首选。












