
改性PP螺杆磨损解决方案
1. 为什么在改性聚丙烯中我们需要关注螺杆磨损?
聚丙烯(PP)是一种常见的汽车保险杠和家电外壳材料,但在加工过程中,为了增强性能会加入玻璃纤维和云母等填料。然而,这些填料会磨损螺杆,导致挤出产量波动(高达±5%)、零件短缺以及壁厚不均。在严重情况下,螺杆可能在仅仅4000小时后就需要更换,直接增加生产成本——这是行业中的常见问题。
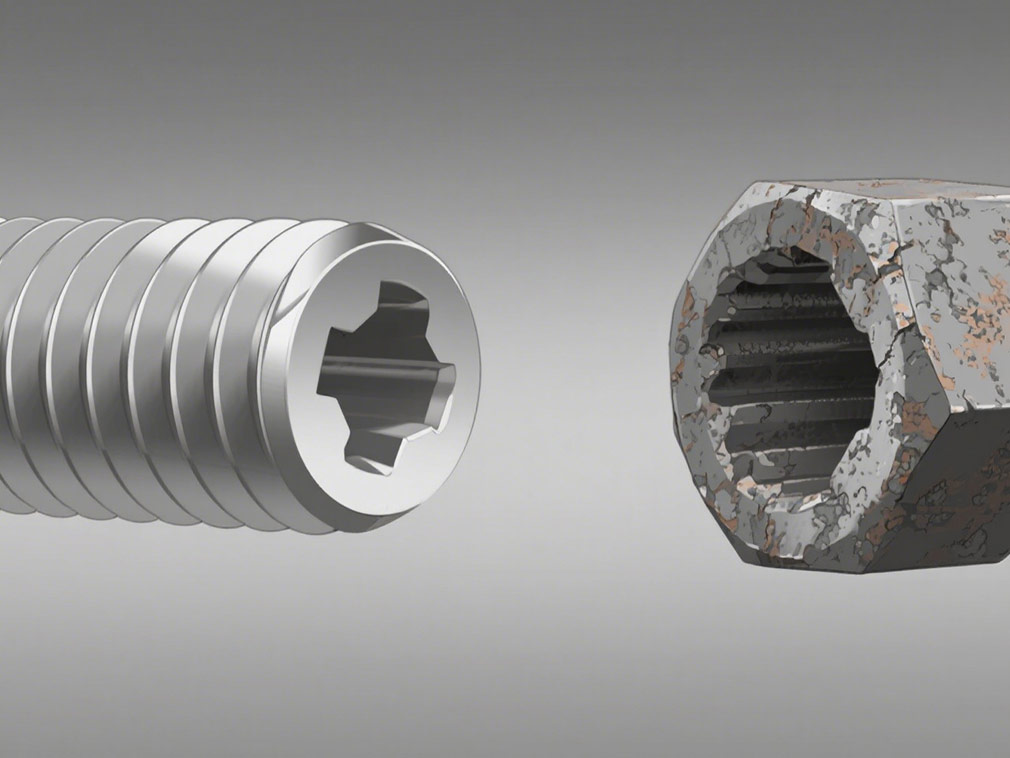
2. 螺杆磨损的两个核心原因(基于PP特性)
1. 体积压缩比调整不当:螺杆根部首先受损
PP熔融特性:熔融指数范围为1-40g/10min,熔融温度范围窄(160-180°C),固体颗粒流动性好。
如果使用纯PP螺杆的低压缩比(1.8-2.5),玻纤增强PP在螺杆通道内无法得到充分压缩,导致熔体压力不稳定。固态PP尚未充分软化形成润滑层,因此玻璃纤维直接“刮擦”螺杆通道根部。这会导致通道逐渐加深,使得零件(如保险杠)容易出现材料短缺。
2. 填料的“磨料效应”:在进料段和过渡段最为严重。
进料段(第三和第四圈):在140-160°C的温度下,PP刚刚软化但尚未熔融,玻璃纤维(3-6mm长)和云母(5-20μm薄片)仍然是“硬颗粒”。
由于PP流动性高,这两圈的通道被材料填满,玻璃纤维的尖端“切割”螺杆通道。某电厂数据显示:加工30%玻纤增强PP时,螺杆通道粗糙度(Ra)在1000小时后从0.8μm飙升至3.2μm,是纯PP的两倍。
过渡区(第3、4、5圈):温度170-190°C,PP熔融(粘度1000-5000 Pa·s),但玻璃纤维仍保持刚性。
槽深逐渐从15-20mm减小到5-8mm。材料流动产生涡流,使玻璃纤维“旋转”并撞击槽壁。例如,在加工20%云母填充PP时,2000小时后,过渡区第五圈的螺纹宽度减少了0.3mm,是纯PP的三倍。
3. 三步解决方案:设计、材料和工艺
1. 设计优化:根据填料调整参数
玻纤增强PP:将体积压缩比提高到2.8-3.5,使PP快速熔融并包裹玻璃纤维,减少直接摩擦。
云母填充PP:过渡区的槽深每圈减少1.0mm(原为1.5mm),以减少涡流对槽壁的冲击。
2. 选择合适的材料:延长螺杆使用寿命
PP加工温度低于200°C,因此无需担心涂层的高温损坏。推荐两种螺杆:
等离子氮化螺杆:表面硬度HV1000+,常见选择。
碳化钨涂层螺杆(50-100μm厚):某汽车工厂的测试表明,加工30%玻纤增强PP时,螺杆寿命从4000小时延长至8000小时,螺杆更换成本减半。
3. 工艺微调:降低磨损风险
进料温度:提高5-10°C(例如,从150°C提高到155-160°C),使PP软化并形成润滑层。
螺杆转速:保持在300-400 rpm,避免过高的转速——过高的转速会增加玻璃纤维与螺杆槽之间的摩擦频率。
过渡段温度控制:前半段170°C,后半段180°C,以防止局部熔体粘度变化导致填料聚集和磨损。
我们的平台将数百家经过验证的中国化工供应商与全球买家连接起来,促进透明交易、更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品还是定制采购服务,TDD-Global都是您值得信赖的首选。












