
使PET闪亮的方法
让聚对苯二甲酸乙二醇酯(PET)塑料具有美丽的光泽并不难。只需掌握几个关键环节,按部就班地进行。PET表面是否足够光亮,主要取决于分子排列是否整齐、表面是否平整以及是否能很好地反射光线。接下来我们来谈谈如何做到这一点。
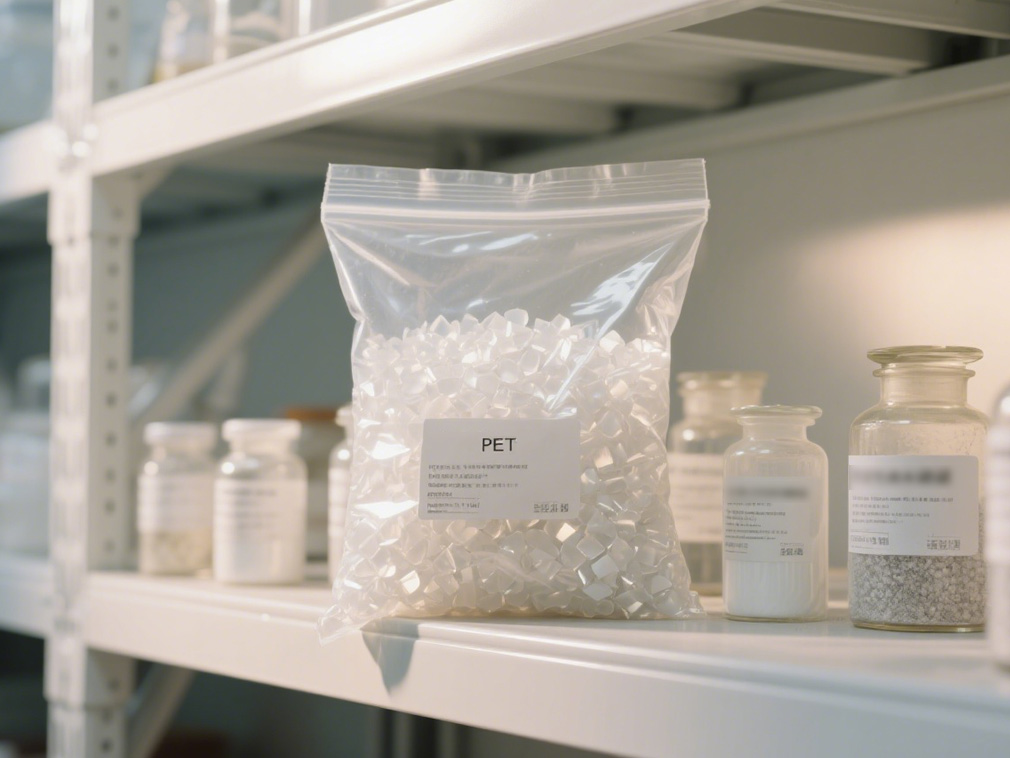
1. 选择合适的原材料并准备正确的配方
这是第一步。如果PET树脂中有杂质,例如未清理干净的催化剂和小的挥发性分子,成型后表面会有小缺陷,光线会被散射,看起来就不够亮。因此,必须选择高纯度的PET切片,例如瓶级或膜级PET切片,灰分含量应低于0.01%。
此外,可以通过改变配方来添加一些东西:添加0.1%到0.5%的纳米二氧化硅或滑石粉。这些小颗粒可以帮助晶体均匀生长而不会使表面变得粗糙;添加一些含氟润滑剂,例如聚四氟乙烯粉末,以减少熔体与模具之间的摩擦,这样表面就不会有橘皮状的纹路。
2. 调整好成型工艺参数
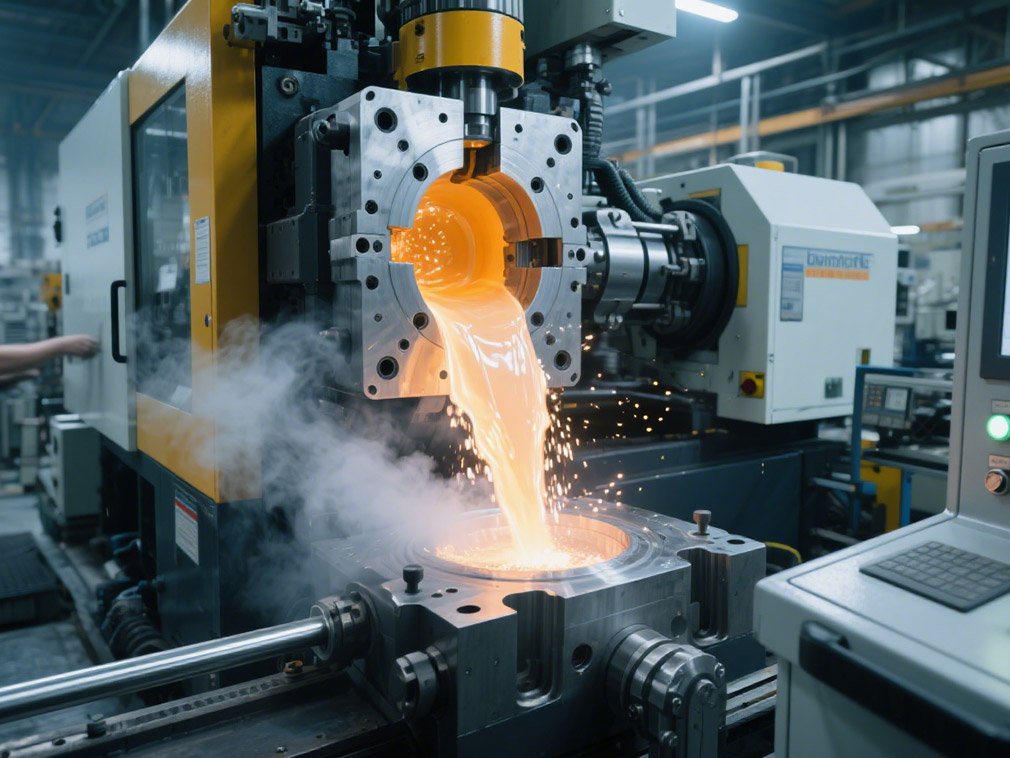
这也是非常关键的。在注塑成型过程中,模具温度非常重要。如果模具温度低于PET的玻璃化转变温度(约70℃),熔体冷却过快,表面的分子链被冻结,排列不整齐,光泽度差;将模具温度调整到80-120℃,熔体在模具中结晶时间较长,表面分子排列整齐,光泽度可以提高15%-20%。
此外,注射压力必须足够,保持在80-120MPa,这样熔体才能填满模具,表面不会因压力不足而出现凹陷或收缩痕迹。
如果使用挤出吹塑或铸造工艺,熔体的温度也必须控制好。PET的加工温度一般为270-290℃。如果温度过低,材料无法流动,表面不平整;如果温度过高,材料可能会分解,产生如乙醛之类的物质,表面会出现气泡。
冷却速度也必须与结晶速度匹配。例如,在制作双向拉伸薄膜时,纵向拉伸前将温度控制在100-120℃以使其结晶,横向拉伸时将温度设定在200-230℃。这样,表面可以形成致密的结构,光泽度可以达到85GU以上。
3. 模具和设备足够精密
这样表面才能平整。模具型腔的表面粗糙度必须低于Ra0.02μm,通常需要用金刚石膏进行镜面抛光,这样熔体才能完美复制模具表面。对于形状复杂的产品,模具排气非常重要。
在材料最终填充的地方制作0.01-0.02mm宽的排气槽,这样内部不会有气体滞留形成烧痕或针孔。此外,设备中螺杆与料筒之间的间隙必须控制在0.3-0.5mm以内,否则材料回流会导致表面不平整和出料不稳定。
4. 做好后处理
光泽度可以进一步提高。对于注塑成型的产品,可以使用离子溅射技术在表面镀上一层50-100nm的金属膜,例如铝或镍,不仅使光泽度达到90GU以上,还使其更耐刮擦。
对于PET薄膜,虽然电晕处理主要是为了增加表面张力,但将能量控制在38-42dyn/cm,表面分子可以适度交联,反射光更均匀;然后涂上一层5-10μm厚的聚氨酯或丙烯酸清漆,这种清漆透明光滑,光泽度可以提高30%以上,而且更耐用。
5. 注意平衡和细节
需要注意的一点是,光泽度和材料的结晶度必须平衡。如果结晶度过高,表面可能会出现小裂纹,尤其是对于厚制品,这样就不够光亮。可以调整冷却速度,例如使用梯度冷却,使表面结晶度较低,约10%-15%,而内部结晶度较高,这样表面光滑且性能良好。此外,在二次加工过程中,例如印刷或覆膜,不要使用会腐蚀PET表面的溶剂,否则光泽度会消失。
总的来说,要让PET具有光泽,需要在原材料纯度、工艺参数、模具精度和后处理技术上做好工作。在实际生产中,这取决于制作什么产品。例如,饮料瓶、食品包装薄膜和化妆品外壳对光泽的要求各不相同。通过实验调整参数,可以制作出既美观又实用的PET产品。
我们的平台将数百家经过验证的 中国化工供应商与全球买家连接起来,促进透明交易、更好的商业机会和高价值的合作伙伴关系。无论您是在寻找大宗商品、特种化学品,还是定制采购服务,TDD-Global都是您值得信赖的首选。












